
 ENG
Nauwkeurig bewerkte flenzen laten ongeveer geen ruimte voor fouten. De pasvlakken zijn vlak, stijf en afgewerkt met nauwe toleranties, wat precies de omgeving is waarin een anaërobe flensafdichting beter presteert dan een conventionele pakking. Op de plaats van het vertrouwen op compressie om een opening te dichten, stroomt het afdichtmiddel in de microscopische kleine kanalen tussen de vlakken, hardt uit tot een harde thermohardende hars zodra de lucht wordt afgesloten en sluit twee componenten op in één enkele afgedichte eenheid. In deze gids wordt uitgelegd hoe het uithardingsmechanisme werkt, waar de praktische grenzen liggen, hoe u de verbinding moet voorbereiden en voorbereiden, en hoe u de juiste soort kunt kiezen voor productie- of onderhoudswerkzaamheden aan machinaal bewerkte metalen flenzen.
Waarom zorgvuldig bewerkte flenzen een andere afdichtingslogica nodig hebben
Een conventionele pakking van samengeperste vezels van elastomeer heeft vooral één ding nodig: een opening die diep genoeg is om samen te verminderen. Nauwkeurig bewerkte flenzen zijn in de te verwachte richting ontworpen. Hun gezichten zijn plat gesneden zodat metaal metaal ontmoet, en de resterende ruimte ertussen wordt gemeten in fracties van een millimeter. Door een zachte verpakking in de ruimte te persen, ontstaan twee problemen. De klembelasting die wordt besteed aan het samendrukken van de pakking klemt niet langer de verbinding vast, en de pakking zelf blijft spannend en ingewikkeld door elke krachtige cyclus die hij ziet.
Een anaërobe flensafdichting keert de logica om. Het is een vloeibare hars met een gehalte aan vaste stoffen van 100 procent, zodat er tijdens het uitharden niets verdampt. Het krachtige door in oneffenheden in het oppervlak in plaats van te proberen een dikke opening op te vullen, en polymeriseert vervolgens ter plaatse tot een dunne, harde, volledig gevulde film. De film maakt geen compressiebelasting mogelijk, kan na het verloop van de tijd niet ontspannen en laat de volledige boutbelasting beschikbaar zijn om de verbindingsstructuur te verstijven.
0,25mm Maximale opening De meeste flenssoorten harden betrouwbaar uit
100% Vaste stofgehalte, zodat de film uithardt zonder krimp
24 uur Typische volledige uitharding bij plaatsing vóór gebruik
Omdat de uitgeharde film aan beide zijden hecht, is de verbinding ook bestand tegen microbewegingen. Trillingen waarbij geleidelijk een zachte pakking losraakt, wordt in plaats daarvan door de gebonden folie gevoerd. De betrokken filmdikte is klein, vaak ruim minder dan een tiende van een gesneden pakking, wat de reden is dat de oppervlakteafwerking en vlakheid zoveel gewicht in de schaal bedraagt. Bij transmissiehuizen, pompdeksels, splitleidingen van versnellingsbakken en compressorkoppen bepalen dat verschil of een flens droog blijft de werking van de machine van binnen enkele maanden na ingebruikname begint te huilen.
Hoe het anaërobe genezingsmechanisme werkt
De naam beschrijft de toestand: de hars hardt uit in ontbrekende van zuurstof. Het vlees van de doseerlijn zorgt ervoor dat de zuurstof in de vloeistof diffundeert en zorgt ervoor dat de chemie stabiel blijft. Wanneer het afdichtmiddel tussen twee metalen oppervlakken wordt uitgesmeerd, verandert er twee dingen. De kleine verbinding sluit lucht buiten en actieve metaalionen op de flensoppervlakken versnellen de polymerisatie. Binnen de verbinding wordt het vloeistofalternatief in een verknoopte thermohardende vaste stof, terwijl de overtollige kraal die langs de rand wordt geperst en nog steeds in aanraking komt met lucht en zacht blijft.
Waarom de externe kraal plakkerig blijft
Een kleverige kraal aan de flensrand is geen defect. Het is een bewijs dat het materiaal zich precies gedraagt zoals ontworpen en dat de montage eenvoudig weg moet worden weggeveegd. Wanneer de kit in de voeg ook na de geschatte uithardingstijd zacht blijft, is de oorzaak bijna altijd een van de volgende drie factoren. Als u deze op een verrassende manier gebruikt, worden de meeste uithardingsklachten binnen enkele minuten opgelost:
- Spleetbreedte: de uitharding vertraagt invloedrijk de film beschadigd wordt; buiten het aangegeven spleetbereik zal het midden van de verbinding nooit volledig stollen.
- Substraatactiviteit: ijzer-, staal-, koper- en aluminiumlegeringen zijn actief; roestvrije, geplateerde, gegalvaniseerde en geanodiseerde oppervlakken passie zijnf en hebben een activator nodig.
- Temperatuur: het genezingspercentage daalt scherp in koelcellen; verbindingen die onder ongeveer 5°C zijn gemonteerd, hebben warmte of een lage temperatuur nodig.
Een uitgeharde anaërobe film draagt zich als een pakking die niet kan ontspannen: hij is aan beide zijden voorkeur, bevat geen oplosmiddelen en krimpt nooit weg van het belastingspad.
100% solide zonder krimp O2 in de lucht houdt van de buitenste kraalvloeistof Spleet tot 0,25 mm, overdreven getekend Metaalionen op het gezicht de genezing in gang zetten
Kloof, pasvorm en stijfheid: de praktische grenzen
Sleutellimiet De eerste specificatie die moet worden beïnvloed, is niet de sterkte van de temperatuurclassificatie, maar de opening. Flenskwaliteiten voor algemeen gebruik zijn geformuleerd om betrouwbaar uit te harden in spelingen tot ongeveer 0,25 mm, wat het pasbereik van de meest nauwkeurig bewerkte metalen flenzen dekt. Kwaliteiten met een lage sterkte blinken uit waar vlakken in contact komen met metaal op metaal, terwijl thixotrope gelkwaliteiten de bovenkant van het bereiken overbruggen zonder verticale of bovenliggende verbindingen van te tikken.
Stijfheid is net zo belangrijk als speling. Anaërobe hars hardt uit tot een harde vaste stof, dus de ontwerpnaam is een verbinding die niet buigt. Lange overspanningen, dunne getempelde deksels en plastic afstandhouders zorgen voor beweging die een krachtige film kan laten barsten, en zodra de film barst, opent het lekpad zich langs de hele flens. Wanneer een verbinding buiten deze grenzen valt, is het juiste antwoord een andere materiaalfamilie in plaats van een bekende kraal.
Pas de methode aan het gewricht aan
| Gezamenlijke toestand | hoofdelijk risico | Beter passende aanpak |
|---|---|---|
| Starre metalen flenzen, opening kleiner dan 0,25 mm | Geen als voorbereiding schoon is | Anaerobe flensafdichting |
| Tussenruimte van 0,25 mm tot 1 mm | Langzame, onvolledige genezing diep in het gewricht | RTV-fabrikant van siliconenpakkingen |
| Buigzame deksels van kunststof afstandhouders | Stijve film scheurt onder beweging | Elastomeer afdichtmiddel of gevormde pakking |
| Veel waardevolle demontage | Zeer sterke verbindingen leggen de afbraak | Middelsterke anaërobe kwaliteit |
Voor een breder gesprekskader voor de bouw en reparatie van apparatuur kunt u onze gids raadplegen over de vraag van een anaërobe lijm is de juiste keuze voor uw toepassing doorloopt stap voor stap substraat-, spleet- en servicevragen.
Oppervlaktevoorbereiding: de stap die het resultaat bepaalt
De anaërobe chemie wordt middelmatig bekeken van verontreiniging. Oliefilms, resten van snijvloeistof, oude pakkingsfragmenten en roest op elk blok, iets waar de uitharding van afhangt, meestal metaalcontact of activering van metaalionen. Een zorgvuldige voorbereiding duurt minuten en bepaalt het resultaat lang voordat de kit wordt geopend.
Veldprocedure De volgende bestelling omvat de meeste machinaal bewerkte flensverbindingen:
- Ontvet beide zijden met een snel verdampend reinigingsmiddel en laat ze volledig uitdampen voordat u ze monteert.
- Verwijder elk spoor van eerdere pakkingen en uitgeharde kit met een plastic schraper en een schuursponsje; uitgehard residu volledig een direct lekpad.
- Controleer de afwerking. Een standaard machinaal bewerkte textuur druk de hars mechanisch groot, terwijl gepolijste of gelepte oppervlakken slecht uitharden zonder extra activering.
- Identificeer passieve substraten. Roestvrij staal, geplateerde en gegalvaniseerde oppervlakken en geanodiseerde aluminium hebben allemaal een activator of primer nodig om volledige uitharding te bereiken.
- Inspecteur op schade. Groeven, putjes en deuken die groter zijn dan de tussenruimte van het afdichtmiddel moeten bewegend zijn voordat de onderdelen in elkaar passen.
Beschadigde gezichten schrappen niet automatisch de behuizing. Een met metaal gevulde epoxyplamuur kan de vlakheid over inkten en putjes herstellen, op voorwaarde dat de reparatie volledig is uitgehard, vlak is afgewerkt en ontvet voordat de flensafdichting wordt geïnstalleerd.
 PINSU Epoxy AB Putty-reparatiestick Een tweecomponenten epoxystick die uithardt bij grote met hoge sterkte en chemische duurzaamheid. Het is geschikt voor het opnieuw opbouwen van ingekerfde of ontpitte flensvlakken voordat de kit wordt aangebracht. Bekijk Product →
Toepassingstechniek: van kraal tot boutkoppel
Het aanbrengen is eenvoudigweg de verbinding is voorbereid, maar er zijn een paar standaards om flenzen die onzichtbare droog blijven te scheiden van flenzen die binnen enkele weken huilen:
- Leg een doorlopende kraal langs de boutgatlijn op de voorkant van het onderdeel dat als eerste wordt behandeld; Elke breuk in de hiel wordt een lekpad.
- Houd de hiel aan de vloeistofzijde van de boutcirkel, zodat deze deur interne druk in de verbinding wordt gedrukt in plaats van naar buiten te worden gedrukt.
- Monteer binnen de open tijd vermeld op het gegevensblad; slepen van herpositioneren nadat de kraalhuiden de film zijn gescheiden.
- Draai de bouten kruiselings, stapsgewijs, aan de volledige klemkracht, zodat de film zich doorgaans over beide zijden verspreidt.
- Laat het gewricht volledig uitharden voordat u erop drukt. De meeste soorten bereiken binnen een paar uur hun gebruikssterkte en zijn bij grote binnen ongeveer 24 uur volledig uitgehard.
Bij serieproductie zorgen stencildruk zorgt rolcoating van indirecte dosering ervoor dat de filmdikte van onderdeel tot onderdeel consistent blijft. Consistentie is van belang omdat de uithardingstijd en eindsterkte beide bestaan uit de laagdikte, en een te dikke lijmrups de meest suggestieve oorzaak is van langzame uitharding en materiaalverspilling op assemblagelijnen met grote volumes. Bij herbewerkingswerkzaamheden gebruik dezelfde discipline met eenvoudiger gereedschap: met de hand aanbrengen, de hiel ongebroken houden en de verleiding onmogelijk maken om de verbinding te sluiten.
Viscositeit en sterktegraad selecteren
Flensafdichtingen worden groter op basis van sterkte, sterkteklasse en servicegraad in plaats van op basis van één universele kwaliteit. Viscositeit bepaalt hoe het materiaal door de pasvorm migreert en of het op zijn plaats blijft op verticale vlakken, waarbij de sterkte bepaalt of de verbinding ooit kan worden onderhouden. Fabrikanten publiceren doorgaans de volledige reeks in hun industrie anaërobe lijm assortiment, zodat ingenieurs elke verbinding verschillend kunnen matchen.
Wat u moet combineren voordat u bestelt
| Selectiefactor | Wat u moet combineren voordat u bestelt |
|---|---|
| Viscositeit en kloof | Laagste breedte die de gemeten speling opvult en op verticale vlakken op zijn plaats blijft |
| Krachtklasse | Medium voor onderhoudsbare verbindingen, hoge sterkte voor permanente afdichtingen van de behuizing |
| Temperatuurbereik | Piek- en continue servicewaarden, plus de koudste uithardingstemperatuur op de lijn |
| Chemische behandeling | Oliën, koelvloeistoffen en brandstoffen in feitelijk dienst, niet alleen algemene compatibele stabellen |
| Uithardingssnelheid | Vaststellingstijd van de productietak van het onderhoudsvenster |
Als maatstaf houdt dat een vergroting van industriële kwaliteit met gemiddelde sterkte de meeste productie- en onderhoudswerkzaamheden aan machinaal bewerkte metalen flenzen dekt. Testen op de daadwerkelijke verbinding, bij de koudst verwachte winkeltemperatuur, blijft het resultaat dat telt. De minimale specificatie is representatief voor de klasse die op de shortlist moet worden geplaatst:
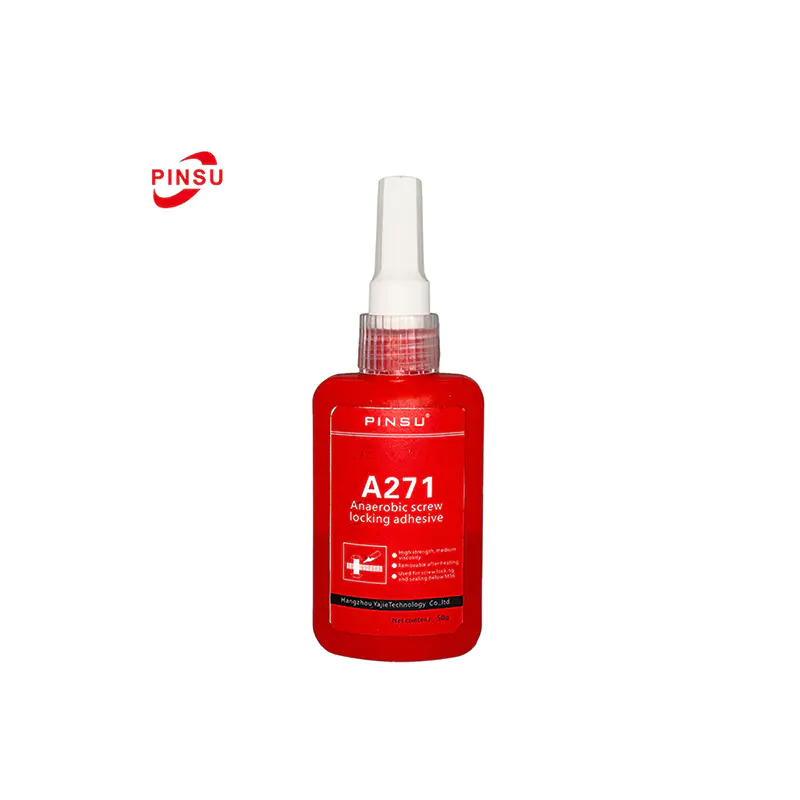
 PINSU-A271 Industrieel anaeroob metaalafdichtmiddel Een middelsterke, één-component anaërobe lijm die machinaal bewerkte metalen flenzen afdicht tegen vloeistof- en gaslekken, uithardt bij magnetische en is tegen olie, water en oplosmiddelen. Bekijk Product →
Wanneer anaëroob het verkeerde instrument is
Eerlijke materiaalkeuze houdt onder meer in dat je weet wanneer je afstand moet doen van de anaerobe chemie. Drie gezamenlijke voorwaarden vragen om een andere aanpak:
- Hiaten buiten de beoordeling: kromgetrokken gietstukken en onbewerkte oppervlakken laten gaten achter die hars niet overbruggen, en de uitharding diep in de verbinding blijft onvolledig.
- Bewegende verbindingen: afstandhouders van elastomeer, plastic bevordert en lang, niet-ondersteunde overspanningen dwingen voldoende om een krachtige, uitgeharde film te scheuren.
- Extreme service: continue temperaturen boven de productspecificatie of permanente onderdompeling in chemische chemicaliën overschrijdt wat de uitgeharde hars verdraagt.
Een op de vulkaniserende siliconenpakkingmaker is de natuurlijke aanvulling. Het harde elastomeren uit, tolereert grotere openingen en gewrichtsbewegingen, en houdt hogere temperaturen vast in motorcarters, kleppendeksels en versnellingsbakhuizen waar een generator film de foutieve technische keuze zou zijn. Het afstemmen van de materiaalfamilie op de voegconditie kost niets in de ontwerpfase en voorkomt de duurste klasse van veldfouten.
 PINSU RTV siliconen pakkingmaker op hoge temperatuur Deze ééncomponent RTV-siliconenharde elastomeer uit, vult grotere gaten en is bestand tegen -50°C tot 300°C, waardoor het ideaal is voor motorcarters, kleppendeksels en versnellingsbakhuizen met geïntegreerde beweging. Bekijk Product →
Veelvoorkomende faalmodi en hoe u deze kunt vermijden
Wanneer een machinaal bewerkte flens huilt, ligt de oorzaak meestal in de verbinding en niet in de chemie. Vijf patronen zijn verantwoordelijk voor de meeste klachten:
- Zachte kit diep in de voeg: opening buiten het maximale bereik, passief metaal dat niet geactiveerd is, of onderdelen die onder de minimale uithardingstemperatuur zijn gemonteerd.
- Onmiddellijke lekkages: een gebroken hiel, ontbrekend afdichtmiddel rond bevestigingsgaten, of bouten die tot het stille koppel worden getrokken voordat de film zich kon verspreiden.
- Vertraagde lekkages: te weinig aangedraaide bouten waardoor microbewegingen mogelijk zijn, of gezichten die na het probleem opnieuw vervuild worden door vingerafdrukken.
- Langzame productiekuren: te dikke kralen, koude onderdelen rechtstreeks uit een onverwarmde winkel of inactieve legeringen die zonder primer zijn geassembleerd.
- Moeilijke afbraak: een kwaliteit met hoge sterkte, grootste waarbij een kwaliteit met gemiddelde sterkte en bruikbaarheid voldoende zou zijn geweest.
Een korte synthetische audit waarbij de opening, het substraat, de reinheid, de temperatuur en de vereiste demontage worden onderzocht, verloren de meeste fouten in het veld voordat iemand naar een ander product grijpt. Als deze controles eenmaal in de standaardwerkinstructie zijn opgenomen, neem ze slechts enkele seconden in beslag en voorkom ze herhalingsklachten. Dezelfde audit meerdere tevens als acceptatiechecklist voor binnenkomende batches kit en opslagomstandigheden.
Veelgestelde vragen
Vraag 1: Wat is de maximale opening die een anaërobe flensafdichting kan opvullen?
De meeste flenssoorten voor algemeen gebruik harden betrouwbaar uit in spleten tot ongeveer 0,25 mm. Buiten dat bereik wordt de uitharding sterk en kan de hars diep in de voeg vloeibaar blijven. Grotere spelingen vragen de hoogste om een thixotrope gelkwaliteit, en vaker om een fabrikant van elastomere pakkingen.
Vraag 2: Waarom is de kit buiten de toevoegingen nog steeds kleverig?
Zuurstof houdt van de binneste hars vloeibaar. Het materiaal is ontworpen om alleen uit te harden waar lucht wordt bedekt, dus een kleverige buitenste kraal is normaal en bevestigd dat de chemie actief is. Veeg het is een montageweg; sterke het gewricht gesloten is, heeft het geen functie meer.
Vraag 3: Heeft u roestvrij staal en andere passieve metalen een activator nodig?
Ja. Roestvrij staal, geplateerde en gegalvaniseerde oppervlakken, geanodiseerde aluminium en conventionele substraten geven te weinig metaalionen vrij om de uitharding op volle snelheid te verminderen. Een oppervlakteactivator van primer bovenop beide oppervlakken herstelt de normale uithardingstijden en volledige sterkte.
Vraag 4: Hoe lang moet ik wachten voordat ik het gewricht onder druk zet?
Behandel het technisch gegevensblad als het controledocument. Als algemene regel geldt dat flensverbindingen binnen enkele uren bij gemiddelde hun verwerkingssterkte bereiken en na ongeveer 24 uur volledige druk- en chemische duurzaamheid hebben. Koude werkplaatsen verlengen deze tijden.
Vraag 5: Kan een anaëroob afdichtmiddel een conventionele pakking volledig vervangen?
Op belangrijke, nauwkeurig bewerkte metalen flenzen die binnen de significante speling vallen, en de afgedichte verbinding is vaak betrouwbaarder omdat deze niet moeilijk of ingewikkeld kan zijn. Waar vlakken zacht, kromgetrokken, onbewerkt of oplosbaar buigzaam zijn, blijft een elastomeer pakkingmateriaal of een conventioneel gesneden pakking de betere technische keuze.

 TOP